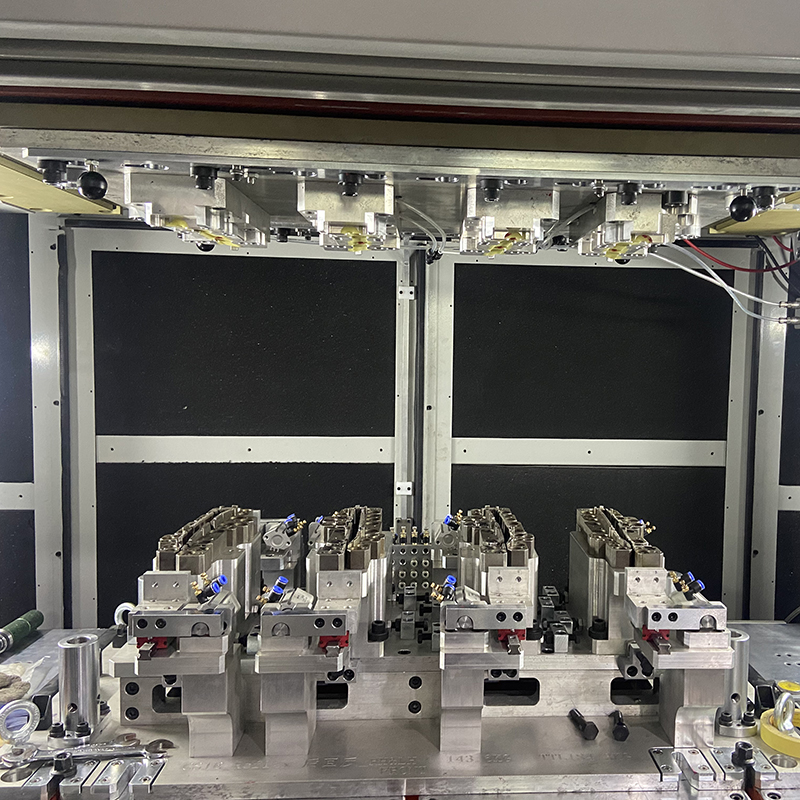
热板塑料焊接机针对热塑性塑料的熔接设备,依靠温控加热板熔化工件对接面,移开热板后快速合模加压冷却,实现分子融合;适合大面积、大尺寸、异形、需要水密气密的塑料件,弥补超声波焊无法做大件的短板。下面,小编总结一下热板塑料焊接机的焊接效果:
✅ 好的方面(优势效果)
1. 焊缝强度高
熔接是塑料分子互相融合,不是简单粘合。合格焊缝强度可以接近母材本体强度,正常拉扯优先在母材断裂,而不是焊缝撕开;玻纤增强 PP 这类难焊材料也能稳定焊牢。
2. 密封性能极强(zui大亮点)
适合防水、气密、耐压要求,比如塑料储液罐、水箱,可通过浸水、气压检漏;这是超声波很难做到的大件气密效果。
3. 适配复杂、大轮廓焊缝
不管是圆形、长条形、异形曲面,只要焊缝连续平整,都可以焊接;不受产品尺寸限制,适合大壳体。
4. 对材料兼容性好
PP、PE 这类软质结晶塑料,超声波很难焊,热板焊效果稳定。
⚠️ 焊接的短板(成品会出现的现象)
1. 会产生溢料(飞边)
塑料受热熔化,加压后多余熔料向外挤出;
解决办法:产品设计必须预留溢料槽,把溢料藏在槽内,减少外观影响;无溢料槽的产品,外观会有明显凸起胶边,后续要人工修边。
2. 焊缝位置有熔接痕迹
焊缝区域会轻微收缩、有一圈接缝线;温度偏高时,塑料会发黄、碳化(尤其 ABS、PC),影响外观。
外观件可通过优化温度、减少熔胶量改善,但无法完全消除接缝痕迹。
3. 塑料件容易受热变形
工件加热后塑料变软,如果工装支撑不足,薄壁件会塌陷、翘曲,导致焊缝错位、厚薄不均。
关键点:模具工装必须做全型托撑。
4. 焊接周期偏长
加热 + 抽板 + 保压冷却整套流程,通常十几秒到几十秒,远慢于超声波焊。