塑料焊接机焊缝强度的核心逻辑:让焊接界面充分熔融、分子互相扩散融合;但不能过热降解材料;稳定保压冷却,避免内应力、气孔、虚焊。
判定合格标准:做破坏性拉力 / 水压试验,断裂优先发生在母材,而不是焊缝;焊缝强度≥母材 80% 为合格,防腐槽zui好≥90%。以下介绍一下,仅供参考:
一、通用四大核心影响因素(所有塑料焊接都适用)
1. 焊接面状态(源头,容易忽略)
- 接合面必须干净:无油污、粉尘、脱模剂、水分;油污会造成界面隔离→虚焊、焊缝分层。
- 接合面平整度:贴合面紧密,缝隙尽量<0.1~0.2mm;缝隙大会造成熔料不足、气孔。
- 严禁:表面有脱模蜡、硅油;PP 件尤其敏感,焊接前建议酒精擦拭。
- 工件温度:工件尽量常温;低温工件会快速带走热量,导致熔融不足,强度暴跌。
2. 热量控制:温度 / 能量,控制熔融层厚度
- 熔融层太薄:分子融合不够 → 虚焊,强度低
- 熔融层太厚:材料过热分解、碳化、产生气泡,材料变脆,强度下降
推荐熔接层厚度:0.2~0.5mm(热塑性塑料常规);PP 厚板热板焊可以放宽到 0.5~0.8mm。
3. 压力控制:熔合压力 + 保压压力
- 熔接阶段压力:用来压紧工件,让熔融的塑料互相浸润融合;压力太小,熔层无法结合;压力过大,熔融材料大量被挤出去,熔层变薄。
- 保压阶段(非常关键):熔融后必须保持压力直到焊缝冷却固化;冷却前泄压,焊缝收缩会产生微小裂纹、气孔,强度大幅下降。
4. 冷却控制
冷却速度不能过快:急冷会产生巨大内应力,焊缝容易脆裂;PP 槽焊接尤其要缓慢冷却。
二、分机型:参数控制与强度管控
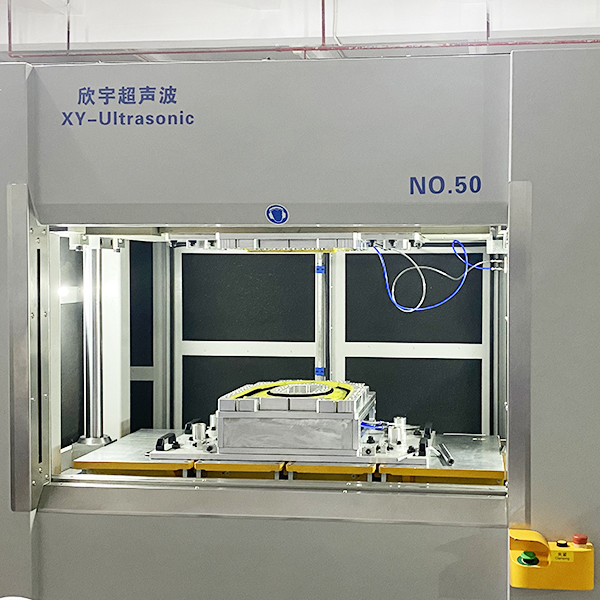
✅ 1. 超声波塑料焊接机(小件 ABS/PC 壳体)
控制参数:振幅、焊接能量 / 时间、焊接压力、保压时间、熔接深度
1. 优先用能量模式(推荐),比固定时间模式更稳定;能量固定,吸收热量稳定,减少批次波动。
2. 振幅:根据材料,ABS/PC 一般 1.5~2.5μm;振幅太高材料过热分解;振幅太低熔不透,虚焊。
3. 熔接深度:控制溢料量;溢料太少 = 熔不透;溢料过多 = 材料被挤出,熔接层变薄。
4. 保压:焊完立刻保压 0.2~1s,防止焊缝回缩开裂。
常见强度不良
- 虚焊:能量不足、压力偏小、接触面有油污
- 焊缝脆断:能量过大,塑料高温分解碳化
✅ 2. 热板焊接机(PP 大件壳体、水箱、电解防腐槽外壳)
参数:热板温度、加热时间、切换时间、熔接压力、保压压力、保压冷却时间
1. 温度(PP 重点):热板温度 210~230℃;
- 温度低:熔层薄,强度差;
- 温度过高>245℃,PP 热降解,材料变脆,焊缝有气泡。
2. 加热时间:控制熔融厚度;根据板材厚度调试。
3. **切换时间(热板移开,合模间隔)越短越好**,熔融面接触空气快速冷却、氧化,会形成冷膜,直接导致焊缝强度暴跌。
4. 保压冷却:必须保压冷却至焊缝完全硬化再开模**。
✅ 3. 手持挤出式塑料焊 / 热风焊(PP 防腐板材现场焊接,你的电解槽重点)
电解 PP 槽焊缝渗漏,大多就是焊缝强度不足、气孔。
参数:热风温度、热风流量、挤出速度、焊枪行进速度、焊条压力
1. 母材与焊条必须同材质(PP 焊条焊 PP 板),熔点一致,才能融合。
2. 热风温度:220~260℃;温度低,只是表面熔化,焊条和母材没有互熔;温度过高,PP 碳化、变脆。
3. 行进速度不能过快:过快→母材熔融不够,只是贴在表面(假焊);太慢,母材烧穿。
4. 焊条施加稳定压力,保证熔料充分挤压融合,消除气孔。
5. 焊缝形式:厚板采用 V 型坡口,多层焊接;坡口清理干净,每层焊完清理氧化皮,不能有夹渣、气孔。
检验方式:打压试漏、铲刀破坏性测试;合格焊缝很难铲开,不合格焊缝直接沿焊缝剥离。
三、过程质量管控流程(生产标准化)
1. 首件确认(必做)
新机、换料、换模具、换批次板材,先做首件。做完拉力 / 水压测试,留样,记录全部参数(温度、压力、时间)。参数固化,生产时禁止随意改动。
2. 巡检抽样
每 30~60 分钟抽 1 件做破坏性测试,对比首件;一旦强度下降停机排查。
3. 环境管控:车间温差大、潮湿会影响焊接质量;工件做好防尘防潮。
4. 工装 / 焊具维护
- 超声焊头:定期检查裂纹;焊头磨损,振幅不稳定,能量波动。
- 热板:特氟龙涂层破损会粘料,每次粘胶会带走熔融层,造成焊缝不稳定。
- 挤出焊枪:定期清理枪内碳化积料,积料带入焊缝会形成杂质,降低强度。