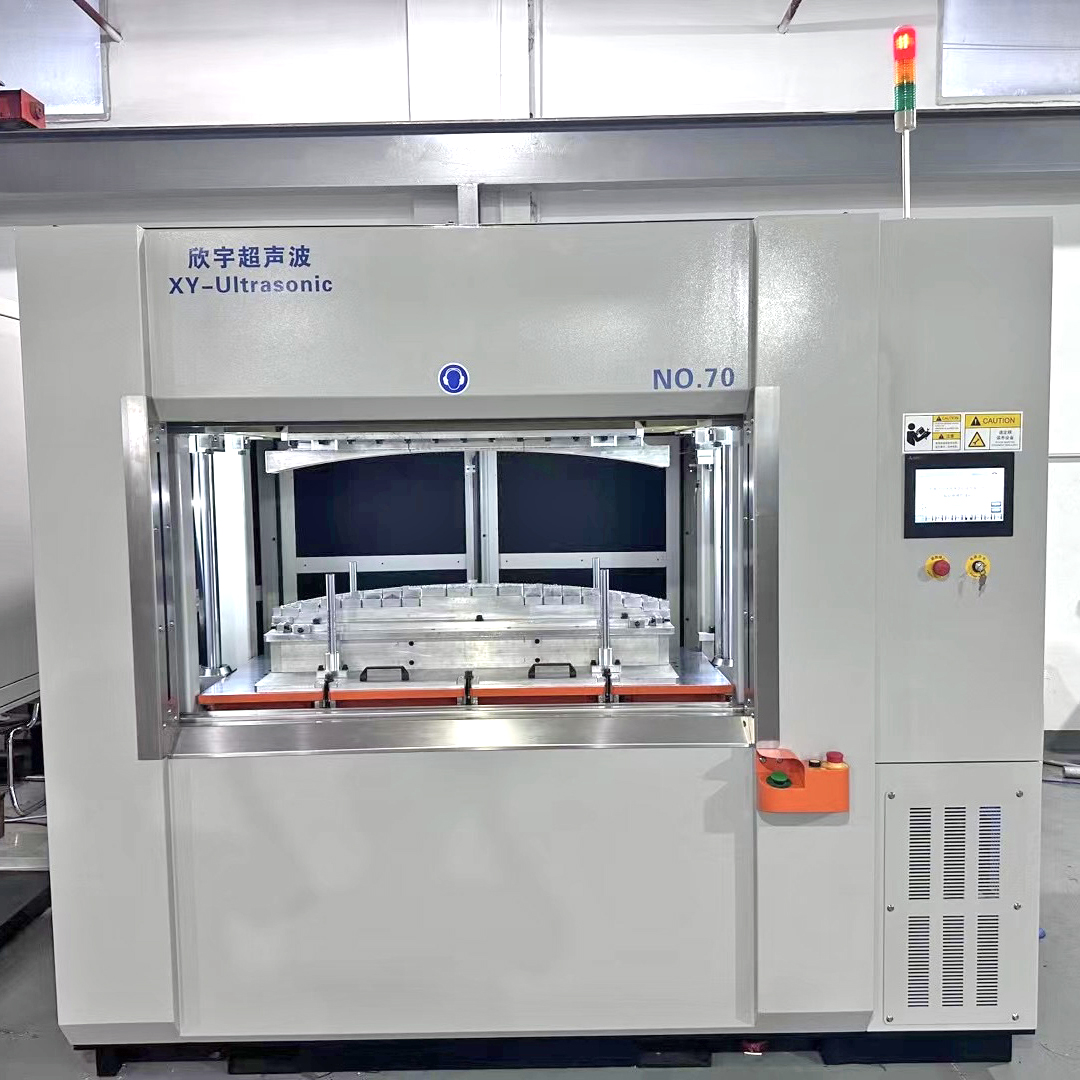
振动摩擦焊接机是专门用来焊接热塑性塑料的设备,通过高频振动让两个塑料件接触面摩擦生热、熔化后压合冷却,形成牢固接头,适合ABS、PC、PP、尼龙等材料,汽车、家电、医疗、新能源等领域都在用。下面小编讲解一下影响振动摩擦焊接机工作效率的因素:
一、工艺参数(直接决定单周期节拍)
摩擦生热公式简化:产热速度 ∝ 压力 × 振幅 × 频率
1. **振幅**:振幅大,摩擦位移大、生热快,焊接时间可以缩短;但过大容易溢料、材料烧焦、工件变形;过小生热慢、周期拉长、容易虚焊。玻纤增强尼龙、PP 常用大振幅;薄壁精密件用小振幅
2. **振动频率**:设备一般 120–240Hz;频率越高,单位时间摩擦次数越多,生热越快;偏离共振点,驱动功耗飙升、振幅不稳、效率断崖下降(共振是振动摩擦机核心)
3. **焊接压力**:压力合适,贴合面充分摩擦;压力太小接触不实、摩擦系数低、熔得慢;压力太大熔料快速被挤走,焊缝变薄、溢料严重,还会压变形工件。优先用**分段压力(预压→焊接压力→保压)**,比单一压力效率高很多
4. **控制方式:时间模式 VS 熔深(位移)模式**
- 只按时间焊:产品注塑波动、平面度差时,一批里面有的焊过头、有的虚焊,不良多、返工多
- 熔深闭环控制:到设定塌陷量就停振,一致性更好,可压缩冗余时间,综合效率更高
5. **保压冷却时间**:冷却太短,熔层移位、漏气开裂;冷却过长,节拍浪费;根据材料结晶速度匹配(半结晶 PA、PP 冷却时间明显长于 ABS、PC 非结晶料)
二、工装夹具(容易被忽略,大量无效能耗在这里)
1. **夹具刚性不足、偏软**:振动时夹具自身形变、共振,大量能量消耗在治具变形上,工件接触面相对振幅变小、生热慢、焊缝不均
2. **定位支撑不足、局部悬空**:焊接面悬空,振动时工件打滑、晃动,不是界面摩擦,而是工件和夹具之间空摩擦,热量上不去、虚焊频发;必须仿形全包支撑,焊缝周边重点托住
3. **夹具重量、重心不匹配谐振系统**:振动头是弹簧 - 质量谐振系统,夹具超重、重心偏移 → 谐振点偏移,驱动出力变大、振幅衰减、频繁报警、稳定性变差;换模后一定要重新扫频谐振校准
4. **装夹结构、快换设计**:普通锁螺丝夹具换模调试几十分钟;带定位销、快速卡盘、快插接头的工装,换模时间大幅缩短;工装定位精度差,每次换模反复调机,拉长停机时间
5. **夹持松紧**:夹太松工件打滑;夹太紧压伤外观、产品变形,焊接面贴合不良
三、产品原材料与零件本身状态
1. **塑料材质**
- 半结晶料(PP、PA、POM):熔化潜热大,需要更多热量,同等条件下焊接周期更长
- 非结晶料(ABS、PC、PC+ABS):熔融快,节拍更容易做快
- 玻纤、矿物填充料:摩擦系数、流动性变化,生热特性改变,参数要重新匹配;填充比例波动会造成批量不稳定
2. **焊接筋结构设计**:焊接筋高度、宽度、挡料筋、排气槽不合理;筋太小熔量不足;没有排气槽,卷气形成气孔,只能放慢焊接速度;合理的焊接筋可以提速、减少飞边
3. **注塑件质量**:翘曲、平面度差、分型线毛刺、焊接面油污、脱模剂、粉尘,都会造成贴合间隙不一致,摩擦不稳定,良品率下降、需要反复调试
四、设备本体状态、维护与驱动系统
1. **谐振系统老化**:弹簧板、弹性支撑疲劳、松动,谐振频率漂移,自动追频跟不上,振幅持续衰减,同样参数越焊越慢;定期检查弹簧板、紧固螺丝
2. **驱动与压力系统**
- 伺服驱动:闭环追频稳定,效率高;老式液压驱动压力波动大、响应慢
- 气压 / 油压不稳、泄漏、油缸气缸爬行,压力滞后,节拍拉长
3. **传感器、反馈系统故障**:位移、压力传感器漂移,误判熔深、误报警,频繁停机、清不良
4. **机身刚性、地脚**:机台地脚松动、地面软,整机共振,能量外泄,振动头振幅损耗
5. **散热、防尘**:粉尘进入振动轴承、滑动副,阻力变大、磨损加快,负载上升、发热、报警停机;振动摩擦机属于高频运动部件,润滑保养直接影响稼动率
五、产线配套、人机与管理稼动(综合效率 OEE)
1. **上下料方式**:人工放取料慢;多工位转盘、自动上下料、机械手配套,大幅提升节拍;一模多腔(一出多)是提升效率很直接的手段
2. **前道、后道节拍不匹配**:焊后检漏、去飞边、包装工位瓶颈,焊机频繁待机
3. **换型、换产品频次**:换型越多,调试、试焊、首件确认占用时间越多
4. **人员技能**:操作工、调机人员对谐振、分段压力、熔深逻辑不熟,调机反复试焊,浪费材料与时间
5. **不良品率**:虚焊、漏气、飞边、压伤,返工、返修、停机排查,是隐性效率杀手



