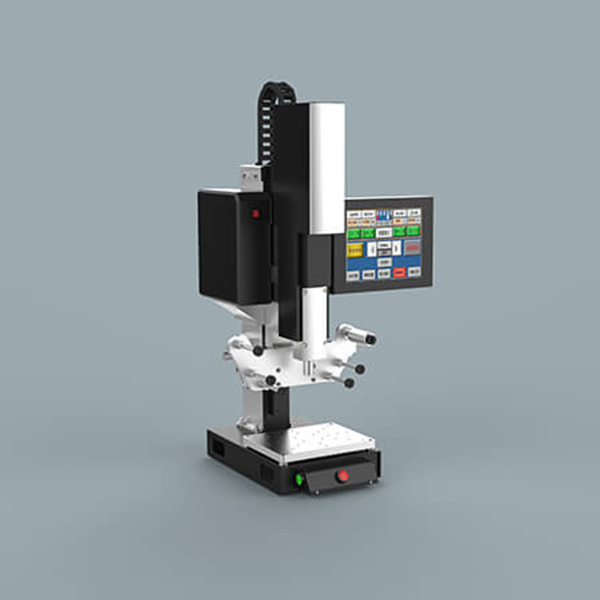
塑料超声波焊接机适用:电控箱塑料配件、外壳、端子盖、仪表塑料壳,只焊热塑性塑料(ABS/PP/PC/PC+ABS / 尼龙),热固塑料不可焊;不需要胶水、螺丝,依靠高频振动摩擦生热,0.2~1 秒完成熔接,焊后保压冷却成型。那么,下面小编介绍一下购买塑料超声波焊接机时需要避坑的要点:
一、功率与频率坑(高发)
1. 虚标功率(头号大坑)
很多商家标的 2000W、2600W 是峰值功率,不是额定持续输出功率。同样标 20kHz 2000W,低价机实际持续只有 1000W 左右,焊厚件 / PP 件能量不够,批量虚焊、频繁过载。
✅避坑:合同写明额定输出功率,要求可实测;不要只看机器铭牌。
简单区分:大功率机变压器、发生器电路板体积明显更大。
2. 频率乱标、声学组件不匹配
同套声学组必须同频:20kHz 发生器就要配 20kHz 换能器 + 变幅杆 + 焊头。小厂混用不同频率配件,空载正常,一压工件就过载、发热、烧换能器。
✅避坑:新机出厂做频率检测报告;到货空载测谐振频率,留存记录。
3. 频率类型:手动调频 vs 数字自动追频
老式手动调频:每次换焊头、温度变化就要人工调,生产不稳定,不建议买;
✅一定要数字自动追频(自动扫频),温度变化、焊头轻微磨损自动跟踪谐振点。
二、焊头(Horn)& 治具坑(非常容易忽略,后期成本巨大)
1. 随便用铝合金焊头长期量产
铝合金焊头便宜,只适合打样;批量连续生产磨损快、容易开裂。量产长期使用必须钛合金焊头(耐磨、导热好,寿命长)。很多厂家报价只含铝焊头,钛焊头单独高价卖。
✅避坑:报价单写清楚:焊头材质、是否含热处理、是否带频率仿真设计。
2. 焊头不是原厂仿真设计
外面 CNC 直接铣出来的焊头,没有有限元仿真,振动不均匀,产品震裂、溢料、机器持续过载。
✅避坑:焊头必须厂家按产品 3D 图仿真设计;约定焊头质保周期(一般 3~6 个月,非人为开裂包换)。
3. 底模(治具)只简单铣外形,无定位、无缓冲
塑件定位不稳,压产品偏位,批量不良;硬钢底模容易压伤塑胶外观,好的治具会做电木 / PU 缓冲层。
✅避坑:报价写明治具材质、定位结构,约定打样合格才算治具验收。
额外坑:报价只报主机,焊头、底模单独加价,下单前确认:报价是否包含首套焊头 + 底模。
三、主机结构与控制系统坑
1. 气动款:气缸劣质,压力不稳
低价机普通气缸,压力波动大,同批次产品焊接一致性差;好机器用精密可调气缸 + 精密调压阀 + 压力传感器。
区分:普通时间模式适合简单小件;密封件 / 需要稳定熔深的产品,优先选带能量模式,预算充足上伺服超声(位移模式)。
⚠️坑:有些机器面板写 “能量模式”,实际硬件不支持,只是软件模拟,不是真能量闭环。
✅避坑:合同写明支持真实能量模式,现场打样验证能量波动下产品一致性。
2. 安全与保护缺失
低价机缺少:过载保护、振幅保护、温度保护、软启动;一旦空振、负载异常,直接烧坏压电陶瓷换能器,维修很贵。
✅必选保护功能:软启动、过载报警、换能器超温保护。
3. 行程、工作台刚性不足
机架单薄,下压受力机架轻微变形,焊头和底模不平行,产品一边焊牢一边虚焊。大件产品重点看机架厚度。
四、材料:换能器(压电陶瓷)坑(维修贵部件)
换能器是超声心脏。低价机用国产普通压电陶瓷片,寿命短,连续工作温升快,3~6 个月衰减;
优质:高稳定压电陶瓷,连续工作温升低。
坑点:商家不会标注陶瓷片等级;坏之后换一个换能器几千元。
✅避坑:合同写明换能器质保,至少 12 个月质保(非人为损坏)。试机连续运行 30 分钟,摸换能器温度,不应烫手(≤45℃)。
五、合同、报价、售后的商业坑
1. 报价分项模糊,后期加价
主机低价吸引,后续:焊头费、治具费、调试费、上门差旅费、培训单独收费。
✅避坑:要求分项报价清单:主机、焊头、底模、运输、上门调试、培训、质保。
2. 质保文字陷阱
写 “整机质保一年”,但单独注明:换能器、焊头属于易损件,不在质保。
焊头属于消耗件合理,但换能器不应该算易损件。
✅避坑:合同明确:换能器、发生器主板质保 12 个月;焊头质保约定(开裂脱焊质保,正常磨损除外)。
3. 售后距离与响应坑
很多中间商,不是生产厂家;设备故障只能远程指导,无上门工程师,停机等待很久。
✅避坑:确认是工厂源头还是中间商;约定故障响应时间,省内 24 / 省外 48 小时上门。
4. 打样陷阱
免费打样,但只用zui优参数 + 样品件演示;批量生产稳定性不承诺。小批量样品没问题,量产不良率飙升。
✅避坑:打样时拿同批次量产原料塑件试焊,连续打 20~50 件,看一致性;同时做破坏性拉力 / 爆破测试(密封件做试水测试)。
六、工艺与配套隐性坑
1. 忽略气源要求
超声机需要干燥洁净压缩空气。很多车间气源含水含油,会慢慢腐蚀换能器内部压电陶瓷。商家不提,后期频繁故障,责任算客户气源问题。
✅避坑:厂家必须告知气源要求,建议配套空气干燥过滤器,写入设备配套清单。
2. 不告知材料限制
PP、尼龙这类难焊塑料,不提前告知需要导能筋设计、烘干工艺。设备买回来才发现产品结构不适合超声焊接,误以为是机器问题。
✅避坑:提前提供塑胶 3D 图纸给厂家评估,出具焊接可行性报告。
七、快速现场验机试机检查清单(到货验收)
1. 空载运行 5 分钟:无持续刺耳异响,发生器无频繁过载报警;
2. 连续试焊 30 件,固定参数,看焊缝强度是否稳定;
3. 测换能器温升;
4. 验证三种焊接模式(时间 / 能量,按需)是否真实可用;
5. 检查焊头与底模平行度,下压受力均匀;
6. 核对配件清单、质保条款。